Standard: ASTM A556 etj
Përmasat: OD19.05 mm OD25.4mm OD 38.1mm OD50.8mm OD 63.5mm etj
Paketim me kuti çeliku dhe druri
Dërguar me kontejnerë ose me shumicë.
Pasqyrë e produktit
kombinon Tubi Industrial Seamless U-Bend avantazhet strukturore të prodhimit të qetë (pa pika të dobëta saldimi) me dizajnin që kursen hapësirë të kthesave në formë U-të përshtatura për vendosje kompakte tubacionesh në hapësira të ngushta industriale (p.sh., guaskat e shkëmbyesit të nxehtësisë, kutitë e zjarrit të bojlerit). Prodhuar nga biletat e ngurta të çelikut nëpërmjet nxjerrjes së nxehtë (e ndjekur nga tërheqja e ftohtë për saktësi), eliminon dështimet e saldimit të zakonshme në tubat e salduar të përkulur (p.sh. plasaritjet e saldimit nga ciklimi termik) dhe i përmbahet standardeve ASTM A312 (për shërbime të përgjithshme austenitike inox pa tela dhe të salduara për tubat/tubat e përgjithshme prej çeliku inox). Disponohet në rreze kthese nga 0,5D në 5D (D=diametri i jashtëm, p.sh., 0,5D për tubat OD 10mm = rreze kthese 5mm) për t'iu përshtatur kërkesave të instalimit me porosi, me kënde të përkuljes standarde në 180° (formë U) dhe kënde të personalizuara të disponueshme për paraqitjet jo standarde.
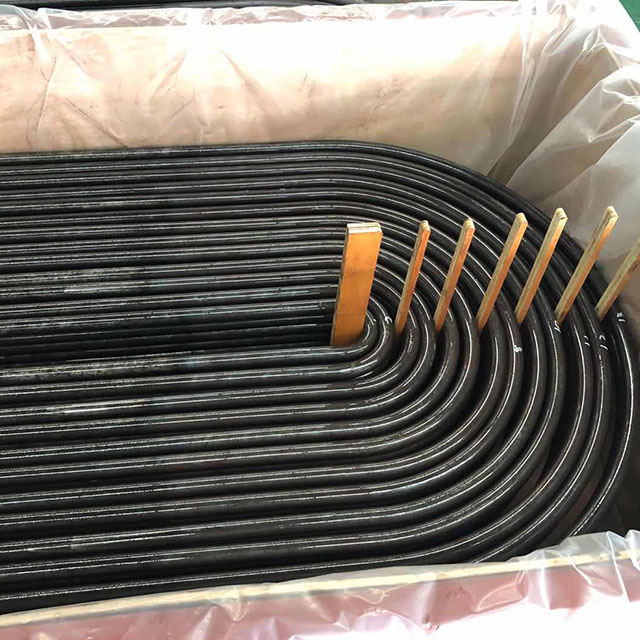
Karakteristikat e produktit
Integriteti i qetë : Prodhohet përmes nxjerrjes së nxehtë (në 1200-1300℃ për çelik inox) i ndjekur nga testimi i rrymës vorbull në internet (ECT) për të zbuluar defektet e brendshme (p.sh. zbrazëtitë, përfshirjet), duke siguruar trashësi uniforme të murit (tolerancë ±5%) dhe forcë të qëndrueshme në të gjithë kthesën. Kjo shmang çështjet e lidhura me saldimin si korrozioni ndërgranular (i zakonshëm në tubat e salduar pas përkuljes).
Përkulje precize : Makinat e përkuljes CNC të kontrolluara nga kompjuteri (me monitorimin e këndit lazer) sigurojnë saktësi këndi prej ±1° dhe ovale minimale (≤3% e OD)—kritike për ruajtjen e konsistencës së rrjedhës. Pjekja lehtësuese e stresit pas përkuljes (në 800-900℃ për 1-2 orë) redukton sforcimet e mbetura, duke parandaluar formimin e çarjeve gjatë ciklimit termik.
Shkathtësia e materialit : Ofrohet në tre grupe materiale thelbësore: çeliku i karbonit (A106 Klasa B për aplikime industriale me korrozion të ulët), çelik inox 304/316 (për korrozion të moderuar, p.sh. përpunimi i ushqimit) dhe lidhjet e dyfishta (2205 për rezistencë të lartë + rezistencë ndaj korrozionit, p.sh., platformat e naftës në det të hapur). Trashësia e murit varion nga 1,0 mm në 28,0 mm , duke mbuluar linjat e instrumenteve me diametër të vogël deri te tubat e bojlerit me diametër të madh.
Rezistenca ndaj lodhjes : Reziston mbi 10,000 cikle termike (nga -50℃ në 400℃) pa plasaritje—testuar sipas standardit ASTM E290—duke e bërë atë ideal për aplikime në temperaturë ciklike (p.sh., reaktorët e procesit të grupit, ku ciklet e ngrohjes/ftohjes ndodhin çdo ditë).
Aplikacionet
Këmbyesit e nxehtësisë : Modelet e kapëses së flokëve dhe guaskës në rafineri (p.sh., këmbyesit e nxehtësisë për distilimin e naftës së papërpunuar), ku kthesat U eliminojnë nevojën për koka lundruese (duke reduktuar rrezikun e rrjedhjeve) dhe përshtaten brenda diametrave kompakt të guaskës.
Sistemet e kaldajave : Lidhja e mureve të ujit (muret e membranës) dhe ngrohësve në kaldaja e termocentraleve, me kthesa të pandërprera U që tolerojnë presione të larta avulli (deri në 10 MPa) dhe temperatura (deri në 550℃) pa dështim.
Tubacionet kimike : Linjat kompakte të transferimit të reagentëve në reaktorët kimikë të shkallës laboratorike (p.sh. prodhimi farmaceutik API), ku kufizimet e hapësirës kërkojnë paraqitje në formë U për të drejtuar tubat rreth pajisjeve të tjera.
Inxhinieri Detare : Linjat hidraulike në dhomat e motorëve të anijeve (p.sh., hidraulika e sistemit kryesor të shtytjes), me variante çeliku inox 316L që i rezistojnë korrozionit të ujit të kripur dhe kthesave U që përshtaten brenda hapësirës së ngushtë të dhomës së motorit.
FAQ
Pyetje: A e komprometon vlerësimin e presionit të përkuljes?
Përgjigje: Jo, kthesat pa tela U ruajnë 95% të kapacitetit të presionit të tubit të drejtë—testuar sipas ASME B31.1. Për shembull, një tub pa tela 316L me një vlerësim të presionit të drejtë prej 2000 psi do të ketë një vlerësim të kthesës U prej 1900 psi, shumë mbi shumicën e presioneve të funksionimit industrial.
Pyetje: Cili është këndi maksimal i përkuljes me porosi?
A: Kënde standarde deri në 180° (formë U), me kënde të personalizuara që variojnë nga 45° deri në 179° në dispozicion (p.sh., kthesa L-90°, kthesa bërryli 135°). Këndet e personalizuara kërkojnë rregullime të programit CNC dhe mund të kenë rreze minimale kthese pak më të ngushta (p.sh., 1D për kthesat 90° kundrejt 0,5D për kthesat 180°).
Pyetje: Si krahasohet në kosto me kthesat U të salduara?
Përgjigje: Kostoja fillestare është 20-30% më e lartë (për shkak të materialit pa probleme dhe lakimit të saktë), por kostoja e ciklit jetësor është 50% më e ulët. Kthesat U të salduara kërkojnë inspektim vjetor të saldimit (që kushtojnë 200-500 për bashkim) dhe mesatarisht 2-3 riparime të rrjedhjeve në dekadë (secila kushton 1000-3000 në kohë joproduktive), ndërsa kthesat pa probleme kërkojnë mirëmbajtje minimale.


